ПроизводствоПошив
Пошив
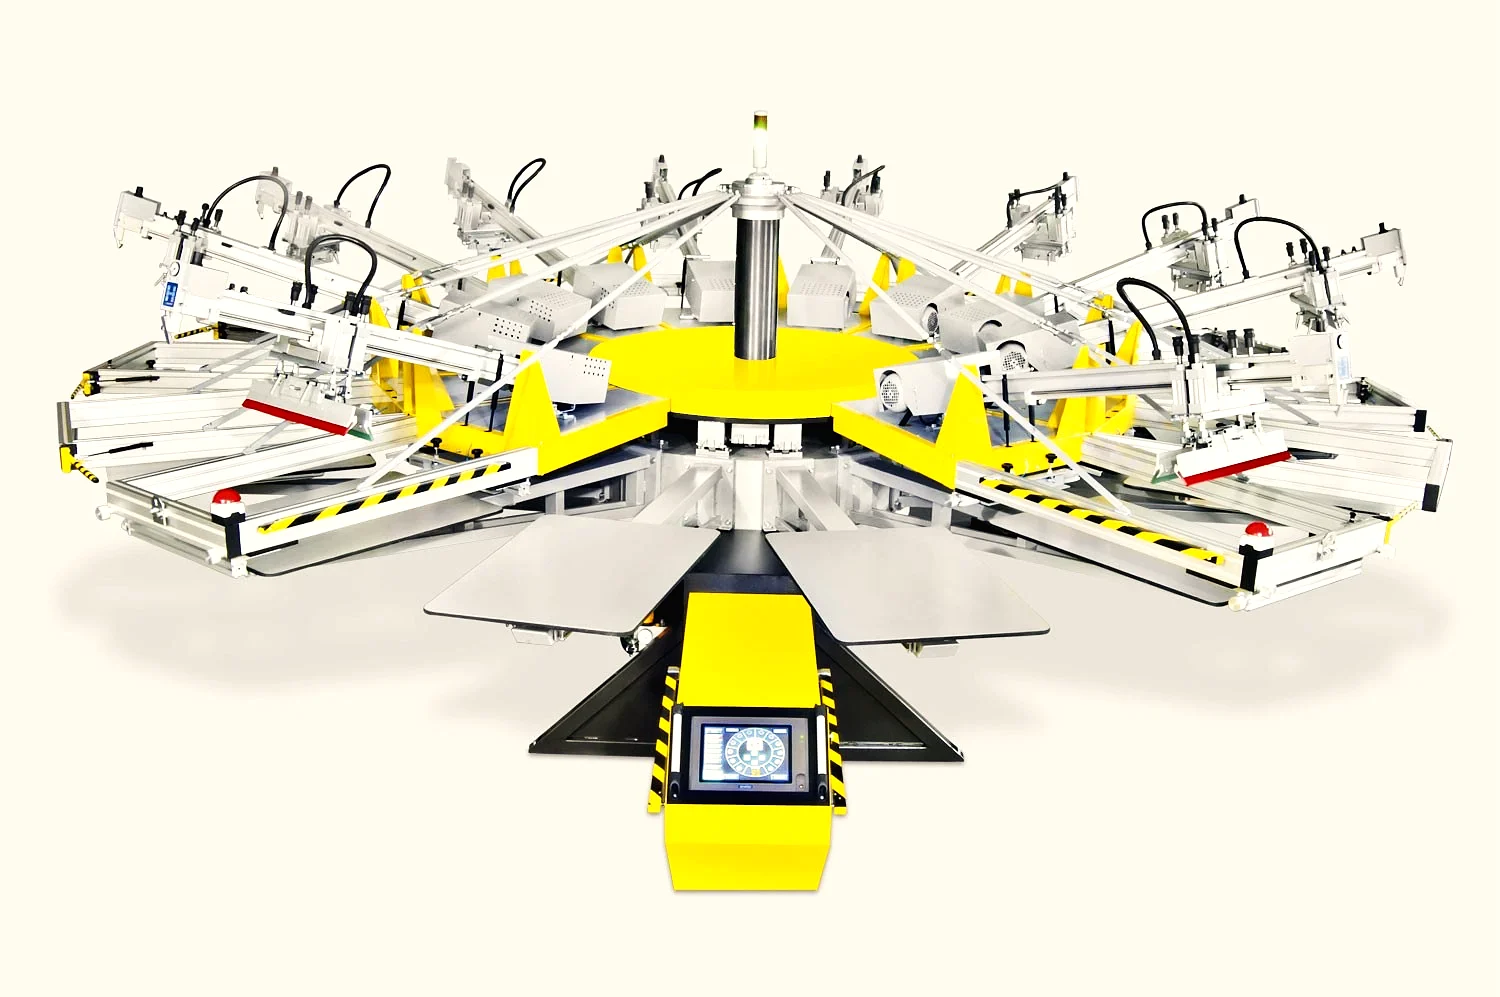
Две швейные фабрики и цех трафаретной печати в Ташкенте до 20 цветов — от футболок до детской одежды.
5,5 млн изделий в год
Этап 10 из 12
Лекала и раскрой
Здесь определяются посадка, оттенок и расход ткани.
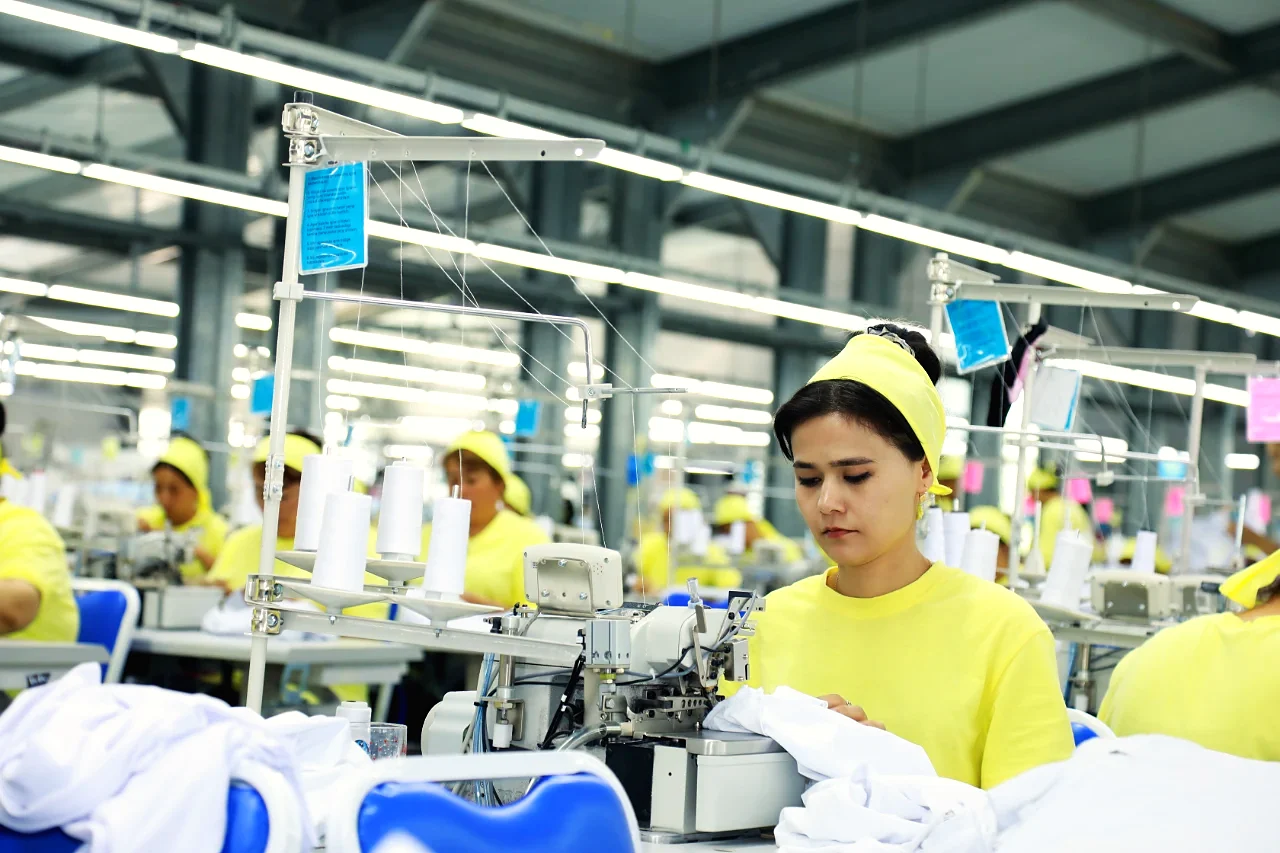
До раскроя изделие существует в виде техпакета (tech pack): эскизы, таблица измерений, материалы и допуски. По нему конструкторы строят плоские лекала, обычно цифровые, и выполняют их градацию на все размеры. Программа как можно плотнее размещает детали на плане раскроя — раскладке. Трикотажному полотну сначала дают отлежаться, чтобы снять внутренние напряжения. Затем рулоны без натяжения настилают слой за слоем на длинном столе — это настилание. Автоматический раскройный комплекс или опытный раскройщик разрезает весь настил сразу. Детали кроя нумеруют, сортируют по размерам и оттенкам и комплектуют в пачки для швейных линий.
В BHR
- 2 000 m²
- Головной офис в Ташкенте: отделы планирования, конструирования и дизайна
- Bullmer Procut
- Автоматический раскройный комплекс, фабрика Qorajon
- OZBILIM
- Настилочное оборудование, фабрика Qorajon
- DTM
- Настилочное оборудование, фабрика BHR Beta Tex
Этап 11 из 12
Пошив и печать
От кроя до готового изделия с печатью.
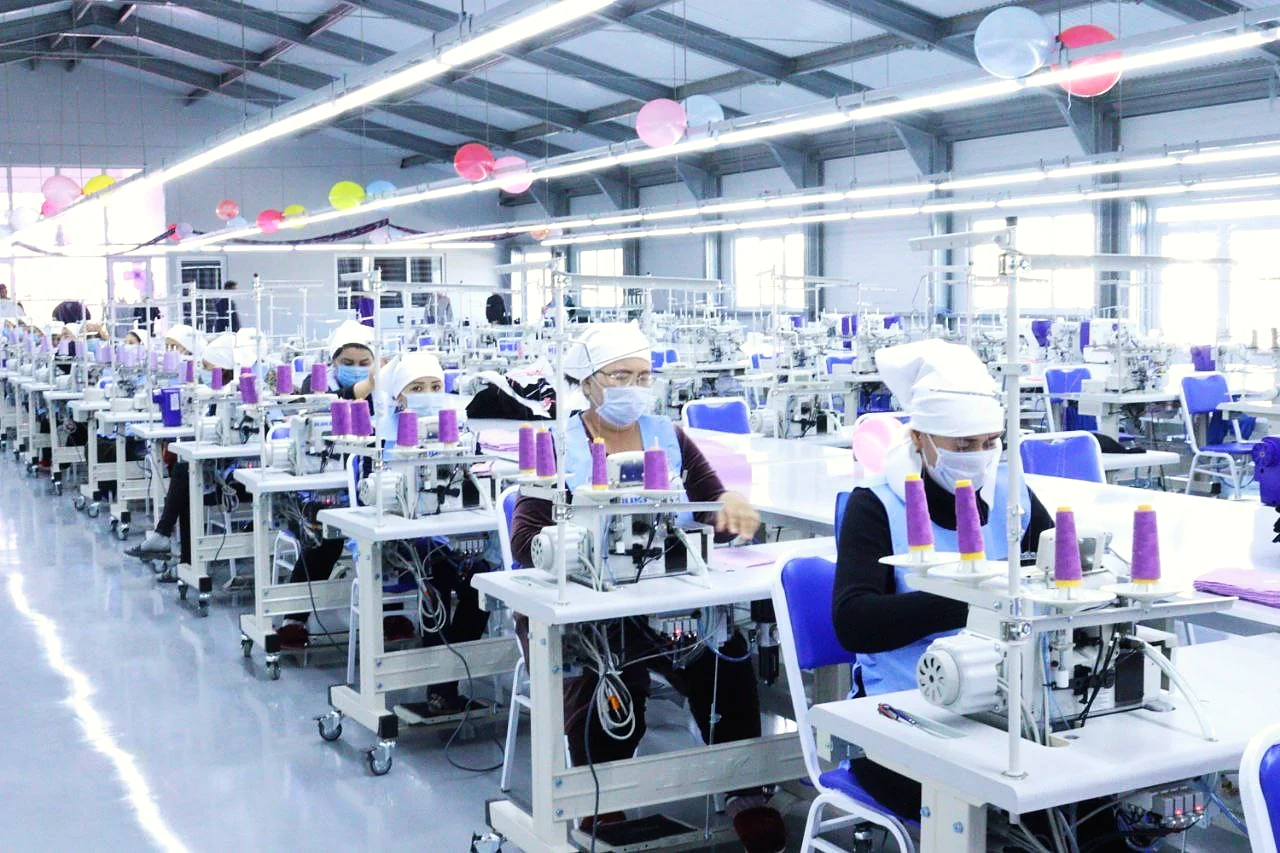
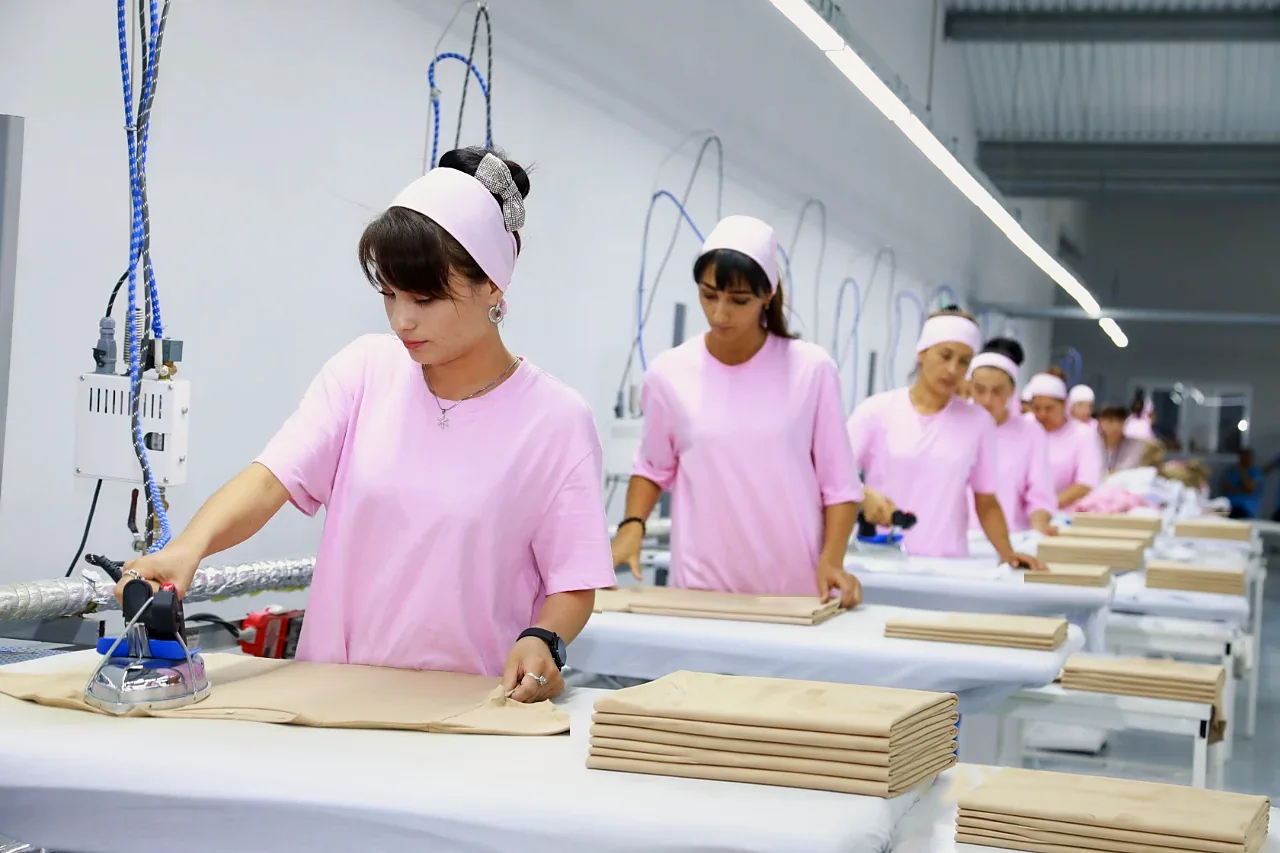
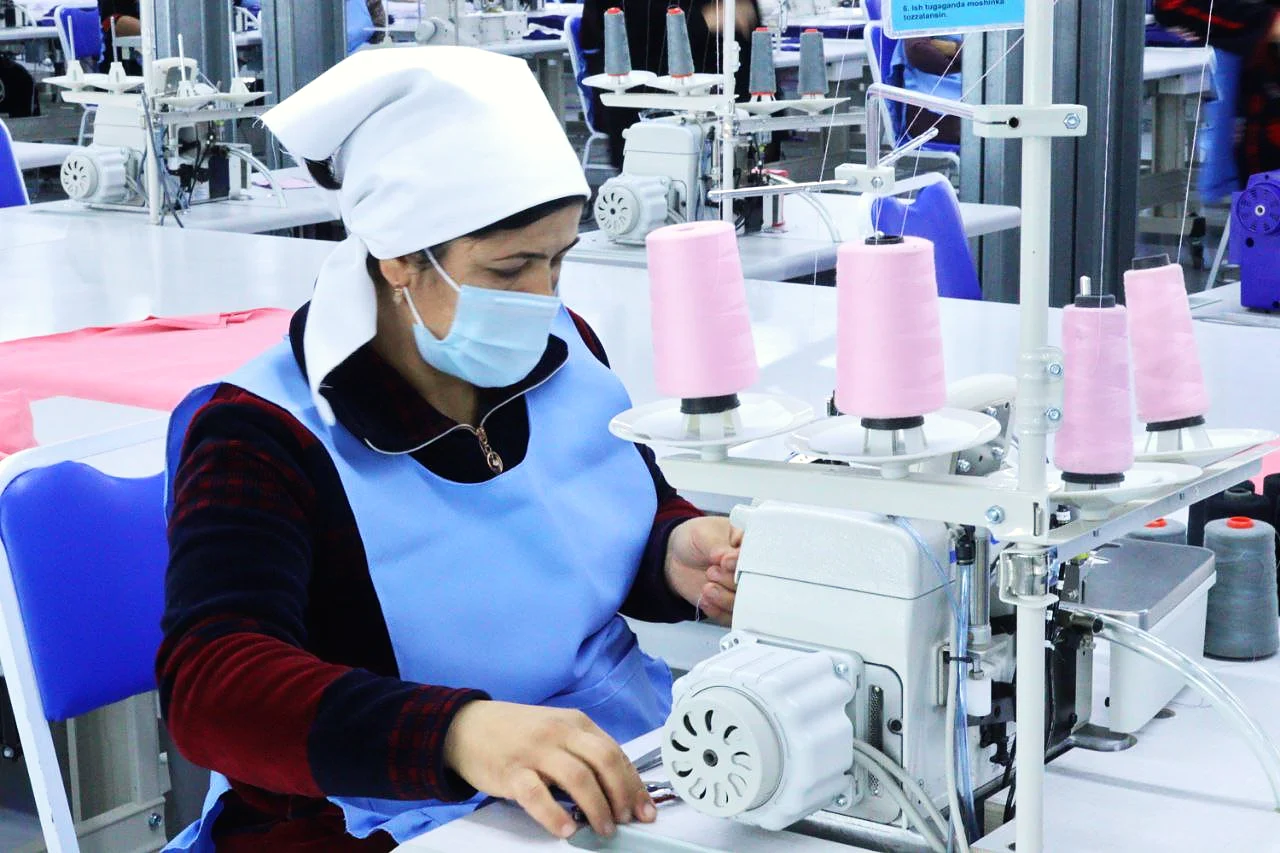
Трикотажные детали, раскроенные по лекалам, соединяют в изделие на специальных машинах. Оверлок за один проход стачивает шов и обмётывает срез. Плоскошовные (распошивальные) машины выполняют плоские эластичные подгибки рукавов и низа, а на машинах челночного стежка шьют мелкие детали. Работа разбита на короткие операции вдоль швейного потока, и время каждой рассчитано так, чтобы ни одно рабочее место не задерживало следующее. При трафаретной печати краску продавливают через тонкую сетку, по одному трафарету на цвет, затем оттиск термофиксируют, чтобы он выдерживал стирку. В конце каждое изделие отпаривают и прессуют, придавая ему форму, а затем проверяют и упаковывают.
В BHR
- 5 500 000
- изделий в год на двух наших швейных фабриках в Навоийской области
- 20
- цветов в одном оттиске (максимум) в нашем цехе трафаретной печати в Ташкенте
- 100 × 70
- см — максимальное поле печати, оборудование SULFET
- Kansai · Union Special
- швейные машины на обеих фабриках
Этап 12 из 12
Контроль, упаковка и отгрузка
Последние проверки перед отгрузкой с фабрики.
Перед отправкой изделия обычно проверяют на двух этапах. Межоперационный контроль на швейных потоках выявляет дефекты в ходе производства. При окончательном контроле из каждой готовой партии берут случайную выборку, объём которой задают статистические таблицы ISO 2859-1. Выборку проверяют на соответствие спецификации покупателя: дефекты ткани и пошива, оттенок, этикетки и размеры. Если дефектов больше согласованного предела, партию отклоняют; обычно её сортируют, дорабатывают и проверяют повторно. Многие покупатели требуют пропускать детскую одежду через иглодетектор; условия труда оценивают отдельные социальные аудиты. Затем изделия складывают, упаковывают в пакеты и маркированные короба и отгружают с упаковочным листом, инвойсом и документами о происхождении.
В BHR
- SMETA
- Социальные аудиты Sedex, проведённые TÜV SÜD в августе 2022 г. в ООО «Navbahor Tekstil» и ООО «Qorajon Textile»
- QC
- Отделы контроля качества на каждом этапе — от семян хлопка до готового изделия
Где производится
Наши собственные предприятия.
Швейная фабрика «Qorajon»
Навоийская область, Навбахорский район
- Площадь
- 2 600 m²
- Мощность
- 2 000 000 изделий в год
- Оборудование
- Bullmer Procut, Juki, Kansai, Union Special, Malkan
Швейная фабрика «BHR Beta Tex»
Навоийская область, Кызылтепинский район
- Площадь
- 3 900 m²
- Мощность
- 3 500 000 изделий в год
- Оборудование
- DTM, Siruba, Kansai, Union Special, Malkan
Головной офис и цех печати
г. Ташкент, Яккасарайский район
- Площадь
- 2 000 m²
- Мощность
- 100 × 70 см, до 20 цветов
- Оборудование
- SULFET
Хорошая практика
Как это делается правильно.
Измерять усадку каждой партии полотна после стирки и закладывать припуск на усадку в лекала и раскладку до раскроя. Как отмечает Cotton Incorporated, бренды одежды требуют низкой и стабильной усадки.
Источник cottoninc.comВыполнять градацию лекал по документированной таблице размерных признаков. ISO 8559-1 определяет, как измеряют тело, а ISO 8559-3 — как составлять такие таблицы и интервалы между размерами.
Источник iso.orgСоставлять раскладки лекал как можно плотнее и фиксировать процент использования ткани — долю ткани, ушедшую в детали кроя. Экономичную раскладку в отрасли называют «плотной» (tight marker).
Источник cottonworks.comДавать трикотажному полотну отлежаться, затем настилать каждый слой ровно, без натяжения, с выравниванием по одной кромке. Автоматические настилочные машины рассчитаны на это: крой точнее, брака в пошиве меньше.
Источник lectra.comГруппировать рулоны по оттенкам, нумеровать каждый слой настила и комплектовать каждое изделие деталями одного слоя. Нумерация избавляет от подбора цвета на глаз, который подводит при плохом освещении.
Источник patents.google.comЗадавайте в спецификации тип и частоту строчки: оверлочную для швов трикотажа, распошивальную для подгибок; по данным производителя ниток A&E — около 10–12 стежков на дюйм для кулирной глади, 14–18 с эластаном.
Источник coats.comИспользуйте иглы с закруглённым острием под вид трикотажа. Правило Groz-Beckert: игла «настолько тонкая, насколько возможно, и настолько толстая, насколько необходимо». Если на растянутом пробном шве дыры, берите номер меньше. Изношенные иглы меняйте.
Источник groz-beckert.comВыдавайте иглы строго по принципу «одну сдал — одну получил». При поломке сверьте все обломки с целой иглой; если части не хватает, изолируйте изделия. Храните записи не менее года.
Источник primark.a.bigcontent.ioТермофиксируйте по техпаспорту краски, измеряя температуру самой плёнки, а не настройку сушилки: около 160 °C для большинства пластизолей, 121–148 °C для низкотемпературных. Затем проводите тест на растяжение и стирку.
Источник lawsonsp.comБалансируйте поток: нормируйте время каждой операции (SMV), чтобы не возникало узких мест. В исследовании одной трикотажной фабрики сбалансированность потока выросла с 45% до 85%, производительность — с 45% до 58%.
Источник article.sapub.orgВыборку отбирают по таблицам ISO 2859-1. При обычном уровне контроля II партию из 3 200 изделий оценивают по 125; при согласованном с покупателем AQL 2,5 партию отклоняют при 8 дефектных изделиях.
Источник itl.nist.govКонтроль металла: политика Primark (2011) требует менять иглы одну на одну, наклеивать обломки на учётный лист и пропускать всю детскую одежду через металлодетектор с калибровкой не реже 4 раз в день.
Источник primark.a.bigcontent.ioКаждое изделие должно быть прослеживаемым. С 13 декабря 2024 года Регламент (ЕС) 2023/988 требует указывать идентификатор, например номер партии, а также наименование, почтовый и электронный адрес производителя на изделии или упаковке.
Источник gov.ukСоциальный аудит — признанный и доступный всем покупателям, например Sedex SMETA: его проводят одобренные Sedex аудиторы по конвенциям МОТ и местному законодательству. Это не сертификат: ценность — в устранении выявленных нарушений.
Источник sedex.comСухая упаковка и перевозка. Страховщики грузов рекомендуют для одежды относительную влажность 45–70% и 10–30 °C, влагопоглотители в герметичной упаковке, чистые непротекающие контейнеры, без соседства с продуктами и пахучими грузами.
Источник tis-gdv.de
Термины 14
- Техпакет
- Технический файл изделия: эскизы, измерения, материалы, допуски и особенности конструкции.
- Градация лекал
- Увеличение и уменьшение базового лекала для получения всех размеров ряда.
- Раскладка лекал
- План размещения всех лекал на ткани перед раскроем.
- Настилание
- Укладка полотна слой за слоем на раскройный стол без натяжения.
- Процент использования ткани
- Доля ткани в процентах, ставшая деталями кроя.
- Оверлочный (обмёточный) стежок
- Стежок, который за один проход соединяет детали и обмётывает срез.
- Частота строчки (SPI)
- Число стежков на дюйм шва; влияет на прочность, растяжимость и внешний вид.
- Термофиксация
- Нагрев оттиска, при котором весь слой краски спекается и становится стойким к стирке.
- Пластизольная краска
- Краска для трафаретной печати; при нагреве образует прочную эластичную плёнку.
- Норма времени (SMV)
- Время на одну операцию в минутах, установленное нормированием труда.
- AQL (предел приемлемого качества)
- Наихудший средний уровень дефектности, который план выборочного контроля ещё принимает в большинстве случаев.
- Критический дефект
- Дефект, из-за которого изделие может стать опасным, например обломок иглы.
- Иглодетектор
- Конвейерный прибор, который останавливается и подаёт сигнал, обнаружив в изделии чёрный металл.
- SMETA
- Sedex Members Ethical Trade Audit: независимая проверка условий труда на предприятии.
Вопрос или заказ?
Ответит контактное лицо по этому направлению.
Оставить заявку